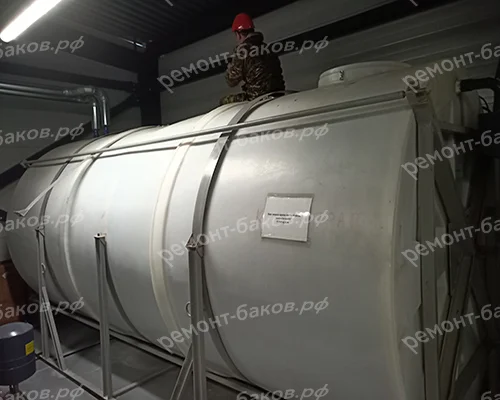
Полимерные резервуары для воды, сыпучих материалов и технических жидкостей давно стали привычным элементом инфраструктуры загородных домов, производственных площадок и коммунальных служб. Однако даже самый качественный полиэтилен или полипропилен со временем теряет герметичность: сказываются ультрафиолет, перепады температур, механические нагрузки и агрессивные среды. Узнать подробнее… о том, как грамотно организовать восстановительные работы, поможет понимание физики полимеров и владение профессиональным инструментарием. Ремонт пластиковых баков — это не просто «заклеить дырку», а целая инженерная дисциплина, требующая учёта марки сырья, толщины стенки и условий эксплуатации. Специалисты отрасли знают: неверно подобранный метод сварки способен превратить локальный свищ в магистральную трещину, а неправильная подготовка кромок — свести на нет адгезию любого, даже самого дорогого клея.
Диагностика: почему ёмкость дала течь
Прежде чем браться за ремонт, опытный мастер проводит дефектовку — визуальный и инструментальный осмотр очагов повреждения. Пластиковые баки, будь то еврокуб с металлической обвязкой или цельнотянутая полиэтиленовая бочка, разрушаются по нескольким типичным сценариям. Понимание причины критично: если устранить только следствие, через сезон ёмкость снова потечёт.
- Усталостное растрескивание в зоне сварного шва — результат циклических нагрузок от налива и слива, а также температурного расширения полимера.
- UV-деградация наружного слоя, из-за которой материал становится хрупким и покрывается сетью поверхностных микротрещин (так называемое «серебрение»).
- Механические пробои — последствия удара погрузчика, падения поддона или неаккуратной транспортировки при отрицательных температурах.
- Химическая коррозия: некоторые кислоты и растворители вызывают набухание и размягчение стенки, а затем — образование свищей.
- Расслоение многослойных конструкций (особенно у армированных баков) вследствие проникновения влаги между слоями.
На этом этапе применяют органолептические методы, а также проверку на просвет, ультразвуковую толщинометрию и гидроиспытания. Важно определить марку полимера — ПНД, ПВД, ПП или ПВХ, — поскольку от этого напрямую зависит выбор расходников и температурный режим сварочного шва.
Термическая сварка: основной метод восстановления герметичности
Для конструкционных элементов из полиэтилена низкого давления и полипропилена базовым способом остаётся сварка нагретым инструментом. Мастер использует экструдер для присадочного прутка либо аппарат стыковой сварки в зависимости от геометрии дефекта. Ключевые операции — разделка кромок под углом, обезжиривание и прогрев зоны до состояния вязкотекучести. При работе с тонкостенными бочками применяют ручной фен с насадкой и присадочный материал того же цвета и марки, что и корпус.
- Стыковая сварка оправдана для плоских участков и торцевых соединений; требует строгого контроля давления осадки и времени выдержки.
- Экструзионная сварка незаменима при заделке углов, тройников и труднодоступных мест — расплавленный пруток заполняет полость шва с образованием гомогенного соединения.
- Сварка «внахлёст» с накладкой из листового полимера применяется при обширных пробоинах, когда прочность основного материала уже снижена.
- Терморезистивная сварка фитингами используется при ремонте патрубков и врезок.
Профессиональный ремонт пластиковых баков невозможен без проверки шва на герметичность: после остывания проводят гидроопрессовку и визуальный контроль на предмет пор и несплавлений. Любая раковина в шве — потенциальный очаг будущей протечки.
Холодные методы: клеевые композиции и ремонтные составы
Когда термическая сварка недоступна или нецелесообразна (например, при работе с ПВХ или на объекте с ограничением по искрообразованию), в дело идут химические методы. Современный рынок предлагает двухкомпонентные эпоксидные и полиуретановые составы, а также специализированные клеи-расплавы. Однако здесь важно понимать: универсального клея «для всего пластика» не существует. Адгезия к ПНД и ПП крайне низка из-за их низкой поверхностной энергии, поэтому перед нанесением клея требуется активация поверхности — механическая зачистка, обработка праймером или пламенная активация.
- Эпоксидные шпатлёвки с армирующим наполнителем подходят для заделки сколов и трещин на жёстких баках.
- Полиуретановые герметики сохраняют эластичность и компенсируют температурные деформации.
- Клеи-расплавы (термопластичные) требуют нагрева до 180–200 °C и дают прочное соединение, близкое к сварному.
- Армирование стеклотканью или углеродным волокном поверх клеевого слоя повышает стойкость к внутреннему давлению.
После полимеризации состава обязательна выдержка, указанная производителем, и только затем — заполнение ёмкости. Пренебрежение временем набора прочности — типичная ошибка новичков, приводящая к отрыву заплатки под весом жидкости.
Заплатки, бандажи и восстановление геометрии
Для крупных повреждений применяют метод установки накладок — заплаток, вырезанных по форме дефекта с перекрытием не менее 30–50 мм по периметру. Заплатка может быть приварена, приклеена или зафиксирована механически (на болтах с уплотнительными шайбами и герметиком). В случае с еврокубами нередко требуется восстановление не только оболочки, но и металлической обвязки, а также замена сливной арматуры.
- Накладка «впотай» с последующей зашлифовкой шва применяется там, где важна гладкость внутренней поверхности.
- Бандаж из стеклоленты на эпоксидной смоле — эффективное решение для продольных трещин.
- Установка ремонтной вставки-стакана позволяет восстановить посадочное место под фитинг.
- Термофеном с насадкой разогревают локальный участок и заправляют вмятину, возвращая геометрию стенки.
Отдельного внимания заслуживает восстановление резьбовых соединений: сорванную резьбу в пластиковом патрубке восстанавливают ввертышем-футоркой или заменой всего узла на новый.
Контроль качества и профилактика повторных отказов
Завершающий этап — испытания и консервация. Гидроиспытания проводят при заполнении на 80–90 % объёма с выдержкой не менее суток; для ёмкостей под давлением — опрессовка с манометром. Только после подтверждения герметичности объект передают в эксплуатацию. Профилактика включает защиту от УФ (покраска либо теневой навес), установку компенсаторов на трубопроводах и регулярный осмотр швов. Соблюдение этих правил позволяет продлить ресурс полимерной ёмкости на годы и избежать аварийных сливов.
Таким образом, ремонт пластиковых баков — комплексная задача, где сочетаются знание материаловедения, владение сварочным оборудованием и аккуратность в подготовительных операциях. Только системный подход обеспечивает долговечный результат.